金属膜电阻失效分析:从1000Ω到17MΩ的真实案例,拆解7类失效模式与检测路径
摘要:金属膜电阻失效分析的核心,不是一上来就上设备,而是先用"阻值表现+外观+电路位置"做失效模式分流,再选择X-Ray、IV曲线、开封、SEM/EDS等手段验证。金属膜电阻比较常见的是阻值漂移(以增大为主)、开路、膜层损伤、端帽/引线接触不良、银迁移、硫化/氧化、机械与热应力损伤7类。本文以一起标称1000Ω、实测17MΩ的真实案例为主线,给出每类失效的"现象→机理→该做什么检测",并说明厂商与整机厂两类读者拿到不良品后的第一步该怎么做。
一、一个反直觉的数字:标称1000Ω,实测17MΩ
在金属膜电阻的失效案例里,容易被误判的一类,是阻值大幅增大但并未开路。
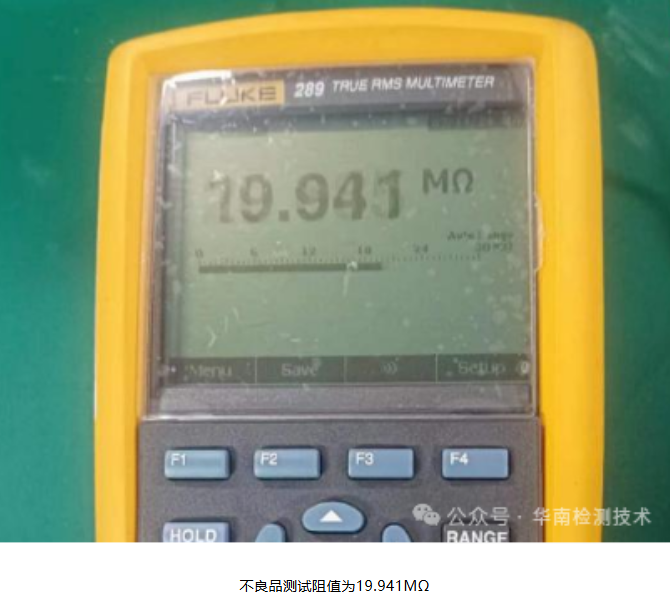
广东省华南检测技术有限公司接触过一起典型样品:标称 1000Ω 的金属膜电阻,在整机端表现为电路偏置异常,拆下实测阻值约 17MΩ——是标称值的 1.7 万倍,但用万用表量仍然"有读数",不是彻底开路。很多工程师第一反应是"过压烧的",但后续分析推翻了这一假设。
这篇文章想解决的问题是:当你手里有一批阻值异常或开路的金属膜电阻,怎样用比较短的路径判断它到底是"用坏的"还是"做坏的",以及下一步该做什么检测。 这对电阻生产厂商的质量/工艺工程师、整机厂的硬件与可靠性工程师,是两条不同但都绕不开的判断链。
二、先建立正确顺序:失效分析不是"设备堆叠"
金属膜电阻失效分析常见的低效做法,是样品一到就排队做 SEM/EDS。更合理的顺序是先分流、再验证:
1、看阻值表现:开路 / 阻值增大 / 阻值减小 / 阻值不稳定(随温度、电压、振动变化);
2、看外观与位置:有无烧痕、变色、裂纹、涂层起泡;失效点在电路中承受的是什么应力(浪涌、持续功率、潮湿、硫化气氛、机械弯折);
3、做无损检测:X-Ray 看内部引线、端帽、膜层有无异常;必要时测 IV 曲线看非线性;
4、做破坏性验证:开封、切片、SEM/EDS,确认膜层、端帽、引线的微观状态。
这个顺序的价值在于:大部分失效模式在第 1–2 步就能锁定方向,后两步是"证实"而不是"大海捞针"。 下面用真实案例走一遍。
三、案例复盘:1000Ω→17MΩ 的完整分析链路
样品背景:标称 1000Ω 金属膜电阻,整机端反馈偏置电路异常,拆下实测约 17MΩ,同批次其余样品阻值正常。
第 1 步:外观与阻值复核
外观无明显烧痕、无变色、涂层完整;复测阻值稳定在 17MΩ 量级,不是接触不良导致的跳动读数。→ 初步排除"外部过载烧毁"和"表笔接触问题",指向膜层有效导电截面异常。
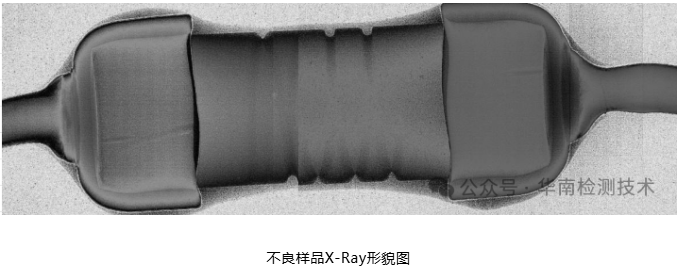
第 2 步:X-Ray 无损检查
重点看端帽与引线的连接、膜层区域有无明显断裂或异物。此例中端帽连接未见异常,把嫌疑进一步集中到膜层本体。
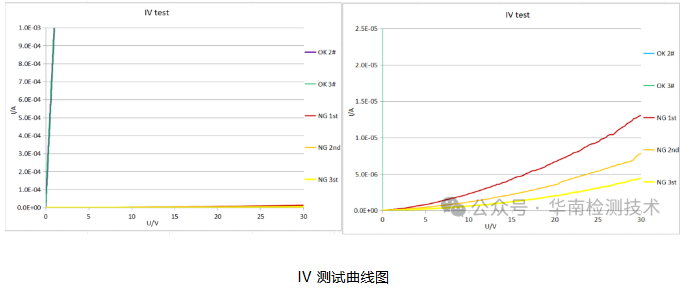
第 3 步:IV 曲线/电性验证
确认样品呈电阻性、非线性不明显,排除部分半导体化或界面势垒型异常,支持"导电通路变窄"的判断。
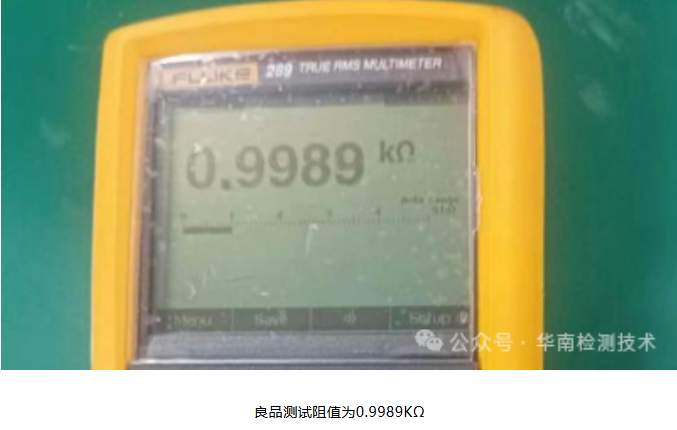
第 4 步:开封与显微观察
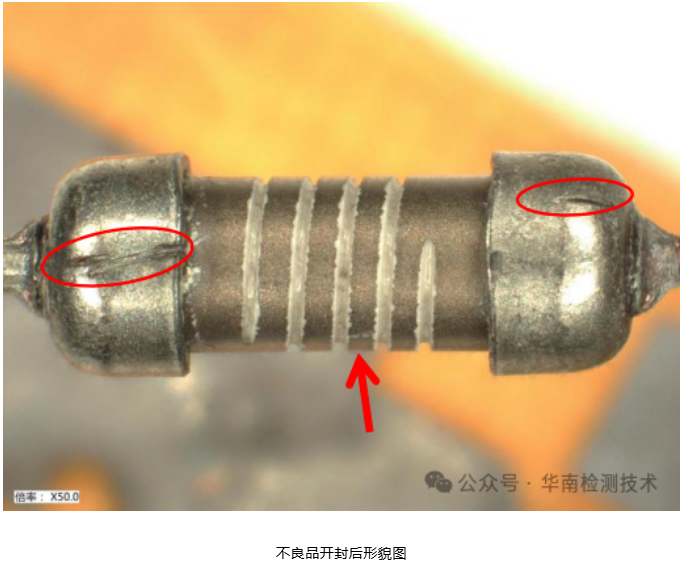
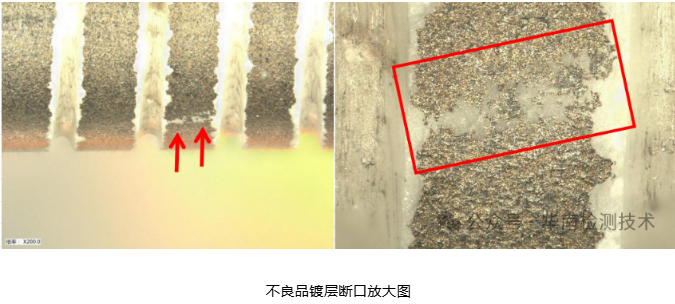
去除涂层后观察膜层与刻槽区域——这是金属膜电阻阻值异常关键的观察点。案例结论指向膜层/刻槽相关的工艺缺陷,导致有效导电截面大幅减小,从而表现为阻值数量级增大而非开路。
第 5 步:SEM/EDS 成分与形貌确认
对异常区域做形貌与元素分析,排除硫化、银迁移、污染等外部因素,支持工艺缺陷结论。
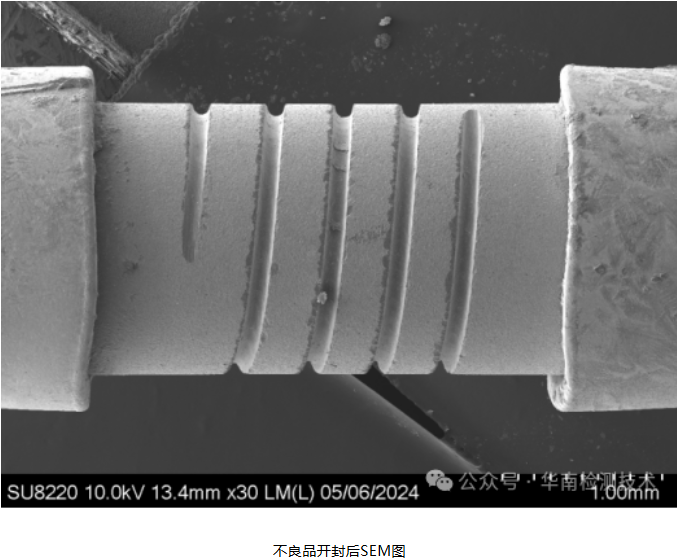
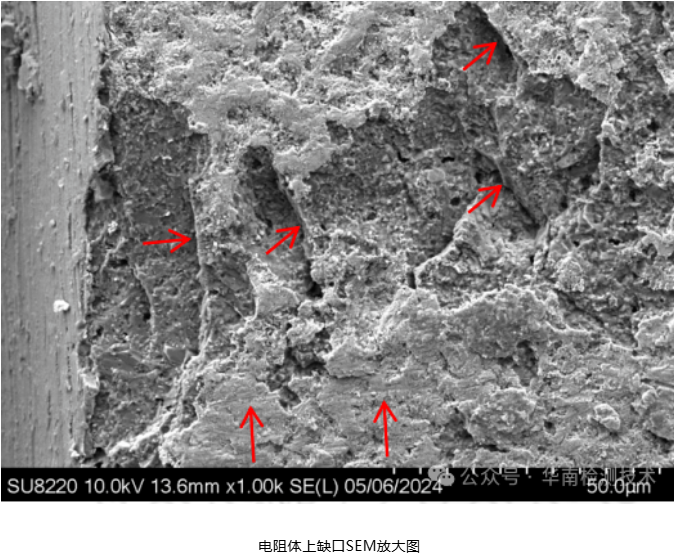
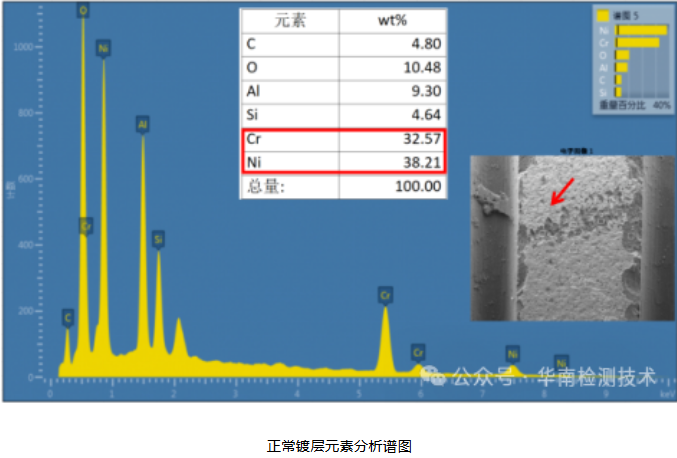
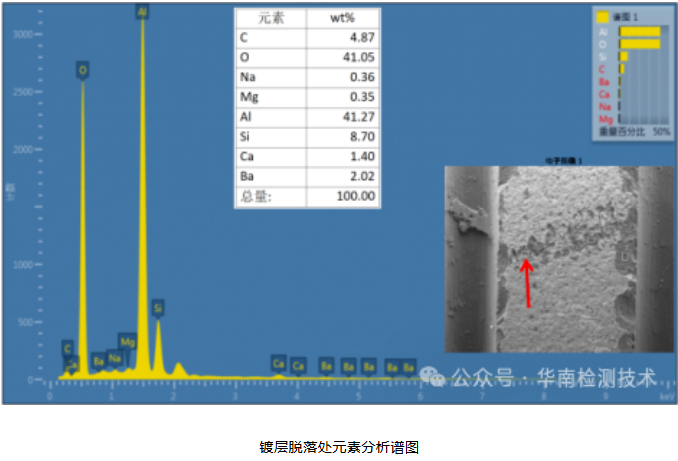
结论的意义:这起案例的价值不在于"测出了17MΩ",而在于把责任方向从"使用端过压"纠正到了"生产端工艺"。对电阻厂商,这意味着工艺窗口与刻槽/膜层工序需要复核;对整机厂,这意味着来料批次一致性需要加一道阻值分布抽检。同一个结论,两类读者的动作完全不同——这也是失效分析报告必须写清"机理"而不只是"现象"的原因。
四、金属膜电阻7类核心失效模式速查表
下表是本文的信息密度核心,建议收藏。每一行都对应"看到什么→可能是什么→该做什么检测"。
| 样品编号 | 失效模式 | 典型现象 | 常见机理 | 检测手段 |
|---|---|---|---|---|
| 1 | 阻值漂移(增大为主) | 阻值超差但未开路,常为数量级增大 | 膜层有效截面减小、刻槽异常、局部氧化 | 外观→X-Ray→开封显微→SEM/EDS |
| 2 | 开路 | 完全无读数 | 膜层断裂、引线/端帽脱开、过应力熔断 | 外观→X-Ray→IV→开封 |
| 3 | 膜层损伤/刻槽缺陷 | 阻值分散、批次性超差 | 刻槽过深/刻穿、膜层厚度不均、激光调阻参数漂移 | 开封+金相显微+SEM |
| 4 | 端帽/引线接触不良 | 阻值跳动、随振动/温度变化 | 端接工艺不良、焊接虚接、热循环疲劳 | X-Ray→拉力/推拉力→切片 |
| 5 | 银迁移 | 绝缘下降、阻值异常、有时伴漏电 | 潮气+电场下银离子迁移 | 显微观察→EDS→绝缘电阻测试 |
| 6 | 硫化/氧化 | 阻值增大、端头变色发黑 | 含硫气氛腐蚀端接层、潮气氧化膜层 | 外观→EDS成分→环境复核 |
| 7 | 机械/热应力损伤 | 裂纹、涂层起泡、开路或漂移 | 弯折、贴装应力、热循环、浪涌热冲击 | 外观→X-Ray→切片→SEM |
使用方法:先在第 1 列找到你的现象,再看第 4 列决定第一步检测。不要跳过前两步直接做 SEM——那是成本高、也容易做无用功的路径。
五、两类读者,两条第一步
如果你是电阻生产厂商的质量/工艺工程师:
失效品大概率指向工艺窗口。优先复核刻槽/调阻工序参数、膜层厚度一致性、端接工艺,并用批次阻值分布做佐证。失效分析报告对你的价值是把"偶发"变成"工序定位"。
如果你是整机厂的硬件/可靠性工程师:
先区分"批次性"还是"个体性"。同批次抽 20–30 只测阻值分布,若分布整体偏移,问题在来料;若仅个体失效,重点查该位置的浪涌、持续功率、潮湿与硫化气氛、贴装应力。先自查再送检,能省掉大量无效检测费。
一个实用判断线:
如果失效样品外观完好、阻值稳定但数量级偏移,优先怀疑膜层/工艺(案例类型);如果外观有烧痕或读数跳动,优先怀疑过应力或端接。这条线不能替代检测,但能帮你决定"先查工艺还是先查应用"。
华南检测:https://www.gdhnjc.com/
六、什么时候必须做失效分析,什么时候可以先自查
可以先自查、暂不送检的情形:单只样品、外观明显烧毁、电路位置有明确浪涌记录——这类多半是应用过应力,先改电路/选型更划算。
建议尽快做失效分析的情形:
1、同批次多只失效,或阻值分布整体偏移;
2、外观完好但阻值数量级异常(如本文案例);
3、涉及供应商责任界定、客诉处理、来料放行;
4、产品处于认证/可靠性验证阶段,需要机理结论支撑设计或工艺更改。
华南检测(广东省华南检测技术有限公司)具备 CNAS/CMA 资质,金属膜电阻失效分析常规周期 1–3 天,可提供外观检查、X-Ray、IV 曲线、开封/切片、SEM/EDS 等组合检测,并出具可用于责任界定与工艺改进的失效分析报告。
七、下一步:把你的不良品信息发给我们,先做免费预判
如果你手里正好有阻值异常或开路的金属膜电阻,不必先决定做全套检测。把以下信息发给我们,可先做一次免费的初步失效模式预判,再决定要不要送检、做哪几项:
1、不良品清晰照片(整体+端头+疑似异常处);
2、标称阻值与实测阻值(多点复测更好);
3、失效数量/批次信息、电路中的位置与大致工况;
4、如有,附上整机端异常现象描述。
我们会先告诉你"可能是哪一类、第一步该做什么",再谈检测——这也是本文想传递的方法论:失效分析的价值在分流,不在堆设备。
八、电阻失效分析常见FAQ
Q1:金属膜电阻阻值变大但没开路,常见原因是什么?
A:优先怀疑膜层有效导电截面减小(刻槽/膜层工艺缺陷)或局部氧化,其次才是端接接触异常。建议外观→X-Ray→开封显微→SEM/EDS 逐级验证。
Q2:金属膜电阻开路一定是过压烧毁吗?
A:不一定。膜层断裂、引线/端帽脱开、机械应力裂纹都可导致开路。外观无烧痕时,应优先排查工艺与机械应力。
Q3:金属膜电阻硫化有什么表现?
A:端头变色发黑、阻值增大,常出现在含硫气氛环境。可用外观+EDS成分分析确认,并复核使用环境。
Q4:失效分析一定要做SEM/EDS吗?
A:不一定。多数案例在前三步(外观、X-Ray、开封显微)即可锁定方向,SEM/EDS用于证实机理和排除外部因素。
Q5:送检需要提供什么?
A:不良品实物、标称与实测阻值、失效数量与批次、电路位置与工况描述。信息越完整,分流越准。
Q6:检测周期多久?
A:华南检测金属膜电阻失效分析常规周期 1–3 天,具体以项目组合为准。
结语:金属膜电阻失效分析真正的门槛,不是设备,而是先分流、再验证的判断顺序。一个 17MΩ 的读数,可能把责任从使用端拉回生产端;一次正确的第一步,能省掉后面所有的无效检测。手里有不良品,欢迎先联系我们广东省华南检测技术有限公司做免费预判。
审核编辑 黄宇